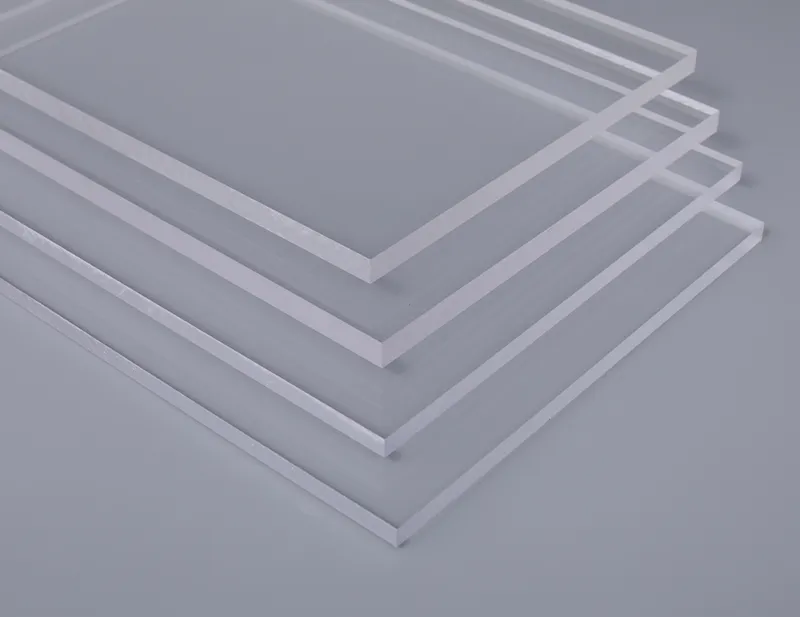
Acrilicul turnat este calitatea producătorilor care taie, frezează, găuresc și lustruiesc: dă așchii curate, nu se înmoaie și nu se lipește de scula de tăiere, lasă margini ascuțite la gravare și oferă transparență optică reală la lustruirea la flacără. Foaia extrudată, la aceleași operații, se înmoaie, fierbe în spatele sculei de tăiere și lasă margini mate. În schimb, toleranța de grosime este de aproximativ ±10%, ceea ce este inerent procedeului de turnare.
Când este necesar acrilicul turnat?
| Parametru | Specificație |
|---|---|
| Lungime | Lungimi tăiate la comandă |
| Comandă minimă | Cantitate minimă 100 m² sau 1 tonă |
| Toleranță CNC | Toleranță CNC ±0,1 mm |
Dacă atelierul dumneavoastră taie, frezează, găurește sau lustruiește acrilic, trebuie specificată calitatea turnată. Acrilicul turnat este calitatea gândită pentru atelier: la aceleași operații, foaia extrudată se înmoaie, fierbe în spatele sculei de tăiere și lasă margini mate. Piese și prototipuri prelucrate cu CNC, litere și forme tăiate cu laser și freză, premii gravate, plăcuțe și semnalistică, vitrine și carcase lipite, fabricații cu secțiuni groase, rezervoare și acvarii sunt aplicații tipice. Pe scurt, dacă comportamentul la prelucrare este în centrul deciziei de achiziție, calitatea corectă este cea turnată.
Ce este procedeul de turnare și de ce contează?
Acrilicul turnat este polimerizat între plăci de sticlă, nu împins printr-o matriță. Masa moleculară ridicată rezultată este, de fapt, ceea ce cumpără producătorii: această structură dă așchii curate, fără lipire, în timpul prelucrării, lasă margini ascuțite la gravare și oferă claritate optică reală la lustruirea la flacără. Procedeul determină și toleranța, deoarece controlul grosimii nu poate fi la fel de strâns ca la matriță. Ceea ce deosebește turnarea de extrudare nu este metoda de producție în sine, ci rezultatul acestei metode la masa de prelucrare.
Ce valori publică SinoPlastix pentru acrilicul turnat?
SinoPlastix publică următoarele valori: procedeul — turnare în celule între plăci de sticlă; grosime 2–30 mm; toleranța de grosime de aproximativ ±10%, inerentă turnării; lățimi standard 1220 mm și 1830 mm, alte lățimi la comandă; comportament excelent la prelucrare, cu așchii curate și fără lipire; lustruire la flacără disponibilă, care dă margini optic transparente; tăiere cu laser disponibilă, care lasă o margine mată caracteristică; rezistență chimică mai bună decât extrudarea; culori transparent, opal, mat și gama completă de culori.
Cum alegeți între turnat și extrudat?
La masa de atelier, diferențele sunt clare. Toleranța de grosime este largă la turnat (±10%) și strânsă la extrudat (±5%). Prelucrarea este excelentă la turnat și medie la extrudat: se înmoaie și se lipește la viteză. Marginea tăiată cu laser este mată la turnat, transparentă și lustruită la extrudat. Fereastra de termoformare este mai largă la turnat; la extrudat este mai îngustă, dar mai ușor de obținut la temperatură joasă. Rezistența chimică este mai bună la turnat, iar costul mai ridicat. Linia toleranțelor îi surprinde pe cumpărători: dacă procesul depinde de grosimea exactă, de exemplu la îmbinările cu lambă și uluc sau la golurile de precizie pentru geamuri, extrudarea este alegerea mai bună, chiar dacă este mai greu de prelucrat.
Limitele prelucrării, lustruirii la flacără și tăierii cu laser
La prelucrare, acrilicul turnat dă așchii curate și nu se înmoaie și nu se lipește de scula de tăiere; aceasta înseamnă margini curate la operațiile CNC și de frezare. Se poate executa lustruirea la flacără, care produce o margine optic transparentă; pentru vitrinele și piesele de mobilier care cer o margine lucioasă, acest pas final contează. Se poate executa și tăierea cu laser, dar marginea capătă un aspect mat caracteristic; dacă se cere o margine tăiată cu laser cu aspect de lustruire transparentă, extrudarea este alegerea mai bună. La operațiile de gravare se așteaptă o margine ascuțită. Rezultatul marginii pentru fiecare operație trebuie verificat pe probă, cu calitatea și parametrii de prelucrare oferiți.
Cum se gestionează așteptarea privind toleranța de grosime?
La foaia turnată, o toleranță de aproximativ ±10% este normală la nivel mondial; aceasta nu este un defect de calitate, ci o caracteristică a procedeului. Dacă este necesară o grosime precisă, există două căi: comandați extrudat sau cereți prelucrare la grosime. Dacă procese precum îmbinarea cu lambă și uluc, golul de precizie pentru geamuri sau îmbinarea blocată sunt sensibile la diferența de grosime, acest lucru trebuie scris înainte de ofertă. Pe plan trebuie marcate toleranțele critice și specificate ca criteriu de recepție; astfel nu apar surprize în producția de serie.
Ce confirmă proba și oferta?
Pentru comanda de acrilic turnat, punctul de pornire publicat este de 100 m² sau 1 tonă; prețurile se dau în USD, cu forma de livrare FOB, CIF sau DDP. Dimensiunile și culorile din stoc se pregătesc de obicei în 7–10 zile; pentru prelucrarea CNC se adaugă 3–7 zile. Pentru o ofertă corectă de acrilic turnat trebuie scrise grosimea, dimensiunea finită, cerința de culoare sau suprafață, cantitatea și necesitatea de tăiere sau modelare. Proba confirmă comportamentul la prelucrare și rezultatele marginilor; nu demonstrează singură caracteristici de procedeu, cum ar fi toleranța de ±10%. Recepția trebuie legată de probă plus datele tehnice ale comenzii.
Informații necesare pentru ofertă
- Toleranța de grosime de ±10% este inerentă procedeului de turnare; dacă este necesară o grosime precisă, se recomandă extrudarea sau prelucrarea la grosime.
- Fotografia ilustrativă nu demonstrează procedeul de turnare; procedeul și toleranța se verifică prin date tehnice scrise.
- grosime, toleranță și dimensiune finită
- culoare și suprafață (transparent, opal, mat)
- domeniul de prelucrare (CNC, laser, lustruire la flacără)
- plan și toleranțe critice
- cantitate și locul de livrare
- forma de livrare (FOB/CIF/DDP)
Dacă transparența optică este prioritară, examinați calitatea transparentăComparați calitatea opal pentru aplicații de iluminatExaminați domeniul de tăiere CNC și cu laserEvaluați operațiile de îndoire și termoformareStabiliți planul de toleranțe și recepție a probelorSolicitați o ofertă tehnică pentru acrilic turnat
Dovadă vizuală